挤出机停机‑开机标准化清洗工艺|Purgex 清洗料实操指南
摘要:挤出生产中,停机保存、重启开机是诱发黑点、色纹、焦料残留、批次污染的高频节点。规范使用专用螺杆清洗料执行停机封存与开机冲洗,能够减少废料损耗,缩短开机调试时间,降低产品外观不良。本文基于 Neutrex PP204 工艺文件,整理挤出机使用 Purgex™清洗料的停机、开机完整作业流程与工艺注意要点,供挤出加工企业现场工艺参考Purgex。
关键词:挤出机;清洗料;停机封存;开机冲洗;螺杆机筒维护;模头清洗
0 前言
挤出设备经过长时间连续生产后,机筒、螺杆、模头流道会滞留树脂降解物、色母、助剂析出物。直接停机,残留在高温流道内的物料持续受热氧化焦化;再次开机,焦化物、旧料残留被带入熔体,会造成制品出现黑点、条纹、色差缺陷,导致大量试机废料。
传统依靠生产原料反复冲洗的方式,耗料量大、清洗效率有限。采用专用挤出清洗料在停机阶段完成机筒清洗封存,开机阶段再进行二次冲洗置换,已经成为薄膜、片材、管材、造粒等挤出行业预防性维护手段Purgex。下文为经过工厂验证的标准化操作流程。
说明:本流程参考 Neutrex PP204‑Rev0 工艺文件,实际生产应当结合设备螺杆直径、加工树脂类型、污染程度做小试确认,再落地批量生产Purgex。
1 停机阶段清洗封存作业流程
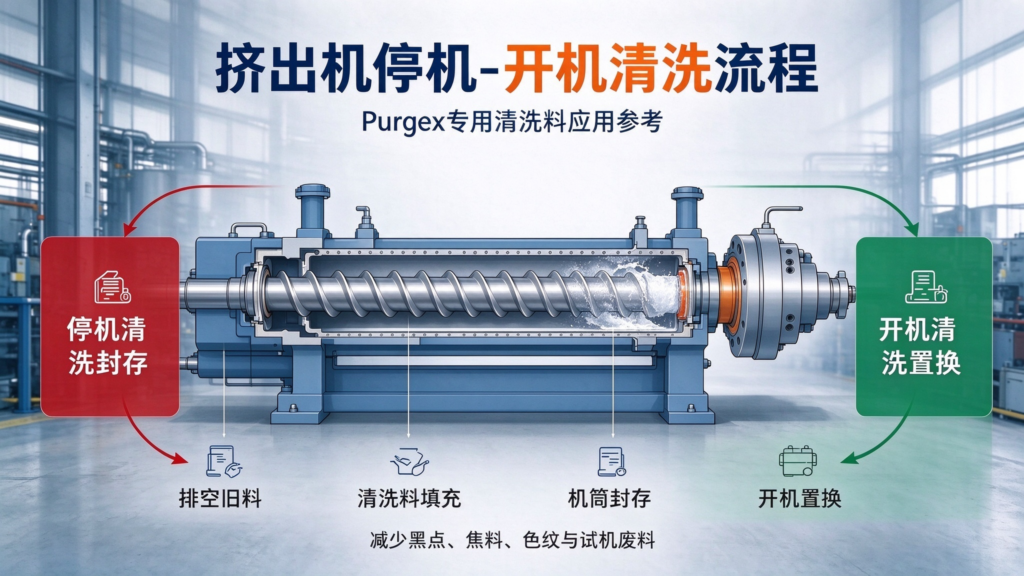
核心目的:将机筒、螺杆、模头内生产物料置换为热稳定性优异的清洗料,以清洗料填充封存机筒,避免原有树脂高温降解碳化,简化下次开机清洗压力。
1.1 清洗前准备工作
- 停止树脂、色母、所有助剂喂料,继续运行挤出机,把机筒内部原有物料基本排空。
- 彻底清理料斗、喂料口,清除残留粉料、色母粒、边角料,避免二次污染。
- 拆卸滤网组件;建议利用清洗停机窗口同步更换全新滤网组,减少后续开机故障。
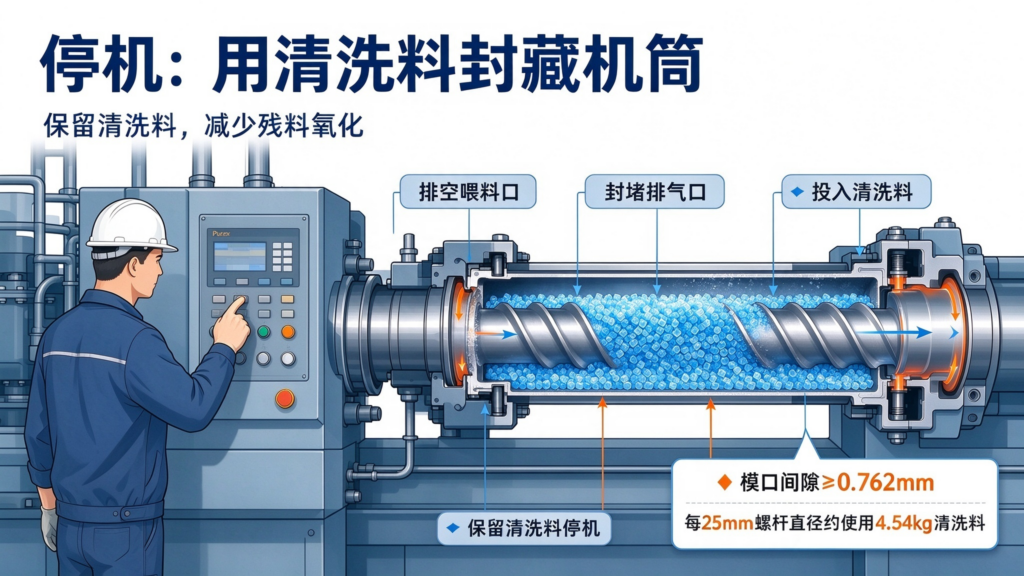
- 将挤出机排气口进行封堵,排气堵头可向设备原厂或化工辅料供应商采购;封堵后需要关注上游熔体压力变化。
- 维持当前生产工艺温度,不要降温;以较低螺杆转速启动设备。
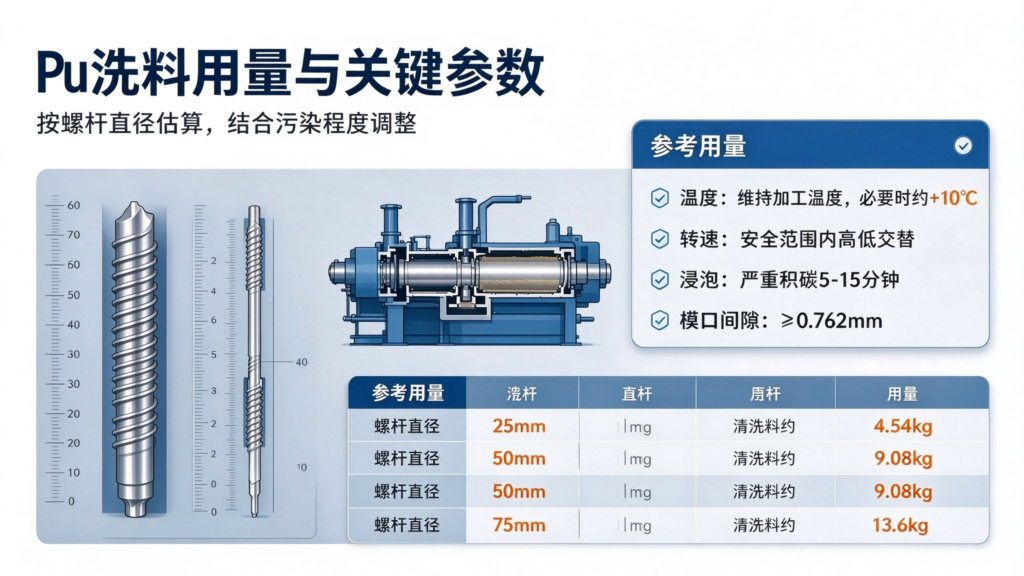
- 清洗料投料量参考标准:螺杆直径每 1 英寸(25 mm),使用 Purgex™清洗料 10 磅(4.54 kg),根据机筒大小准备对应物料。
1.2 挤出系统完整清洗操作
- 向喂料段投入 Purgex™清洗料,直至机筒被清洗料完全充满。
提示:当机筒内部积碳、污染情况严重,可以保持物料浸泡 5‑15 分钟,提升剥离清洗效果。
- 逐步提升螺杆转速,运行不得超过设备安全压力上限。
- 清洗料需要贯通整个下游系统,包含模头;模口间隙必须≥0.030 in(0.762 mm),间隙过小会造成压力超限、无法顺利通料。
- 在安全压力范围内,运行至最大螺杆转速维持约 1 min;随后转速在高速‑低速‑中速之间往复切换,最后再次拉至最大转速完成循环清洗;转速交替变化可以改变熔体流动状态,冲刷流道死角附着残留物。
- 清洗完成,机筒内保留少量 Purgex™清洗料作为封存介质,执行挤出机标准停机程序。
重要特性:Purgex™热稳定性好,长期停机时机筒内留存该清洗料是安全的,不需要将清洗料全部排空,利用清洗料隔绝空气,保护螺杆机筒内壁,防止残料热氧化。
2 开机阶段清洗置换作业流程
核心目的:将停机封存的清洗料完全排出,清除停机过程少量析出杂质,平稳切换回生产物料,快速产出合格熔体。
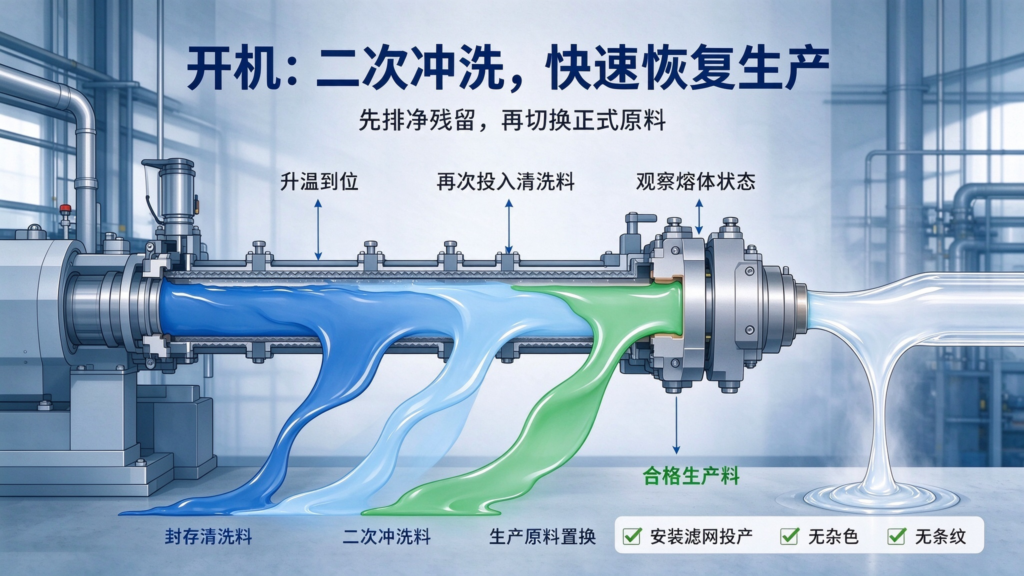
- 设备升温,恢复生产工艺设定温度,待各区全部达到设定温度后再投料。
- 向料斗加入 Purgex™清洗料,投料量依旧参考:螺杆每英寸直径 10 磅(4.54 kg)。
- 保证清洗料流经机筒、螺杆以及模头整套下游系统,再次确认模口间隙≥0.762 mm。
- 使用后续待投产的生产树脂进行冲洗置换,把机筒内部残留清洗料全部置换出去。
- 持续观察挤出出料状态,直到熔体无黑点、无杂色、无条纹,出料树脂外观合格,设备转入生产待机状态。
- 安装滤网组件,调整模头工艺,正式开始生产。
3 关键工艺建议与风险提示
- 温度调整:设备长时间运行、螺杆机筒污染较重的工况,可在材料允许前提下整体提高机筒温度 50 ℉(约 10 ℃),强化清洗剥离效果;不得超过清洗料和基材耐受温度上限。
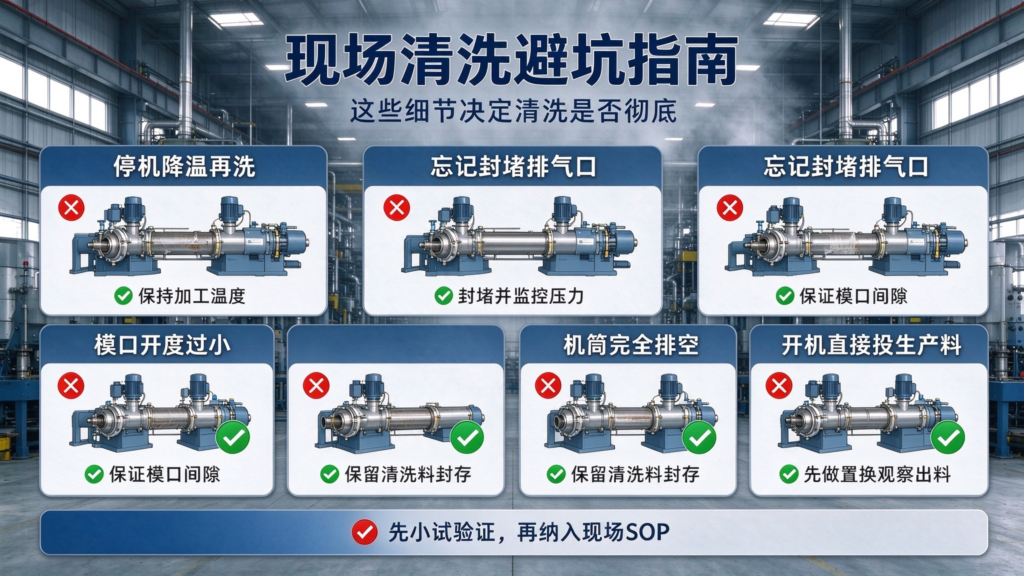
- 排气口管控:停机清洗务必封堵排气口,否则清洗料容易从排气口溢出,造成清洗不彻底;封堵后必须监控熔体压力,避免超压风险。
- 模头间隙是关键点:模口间隙不足,清洗料流动受阻,压力飙升,无法完成模头流道清洗,是很多现场清洗失败的常见原因。
- 浸泡工艺谨慎使用:浸泡 5‑15 分钟适用于严重积碳污染;常规定期维护清洗无需长时间浸泡。
- 本流程为基准参考工艺:不同基材、不同挤出机型(单螺杆 / 双螺杆、造粒 / 片材 / 薄膜)应当先小试验证;不可直接照搬,在充分测试之后再用于批量生产。
4 现场常见误区总结
- ❌ 停机前直接降温再清洗:温度下降,清洗料粘度升高,清洗能力大幅衰减。✅清洗阶段维持加工温度。
- ❌ 忘记封堵排气口:清洗料从排气口跑料,机筒无法被清洗料填满。
- ❌ 模口开度过小,强行清洗:造成压力报警,模头内部得不到冲刷。
- ❌ 开机省略二次清洗,直接投料生产:封存清洗料夹杂少量杂质直接进入产品,造成批量不良。
- ❌ 清洗完成把机筒全部排空再停机:机筒裸露接触空气,残留微量旧料氧化,开机依旧出现黑点。✅保留清洗料做机筒封存。
结语
挤出机的故障很多并非来自原料本身,而是停机‑开机节点的流道污染问题。将专用清洗料的停机封存、开机冲洗纳入设备预防性维护,能够有效降低换色、停机重启带来的废品,减少设备拆机清理频次。企业可以根据自身螺杆直径、产品品质要求,固化为本企业 SOP 作业文件,指导操作工标准化执行。
参考文献:Neutrex,Inc.PP‑204‑Rev0‑EXT 挤出机停机开机清洗工艺文档,2014Purgex